ул. Профсоюзная, 30, строение 1
г.Томск
Производство и разработка установок индукционного нагрева
МАГНИТ-МКОММЕРЧЕСКОЕ ПРЕДЛОЖЕНИЕ

Разработаем технико-коммерческое предложение для вашей задачи

Получить КП

Индукционный нагрев и термообработка труб ТВЧ

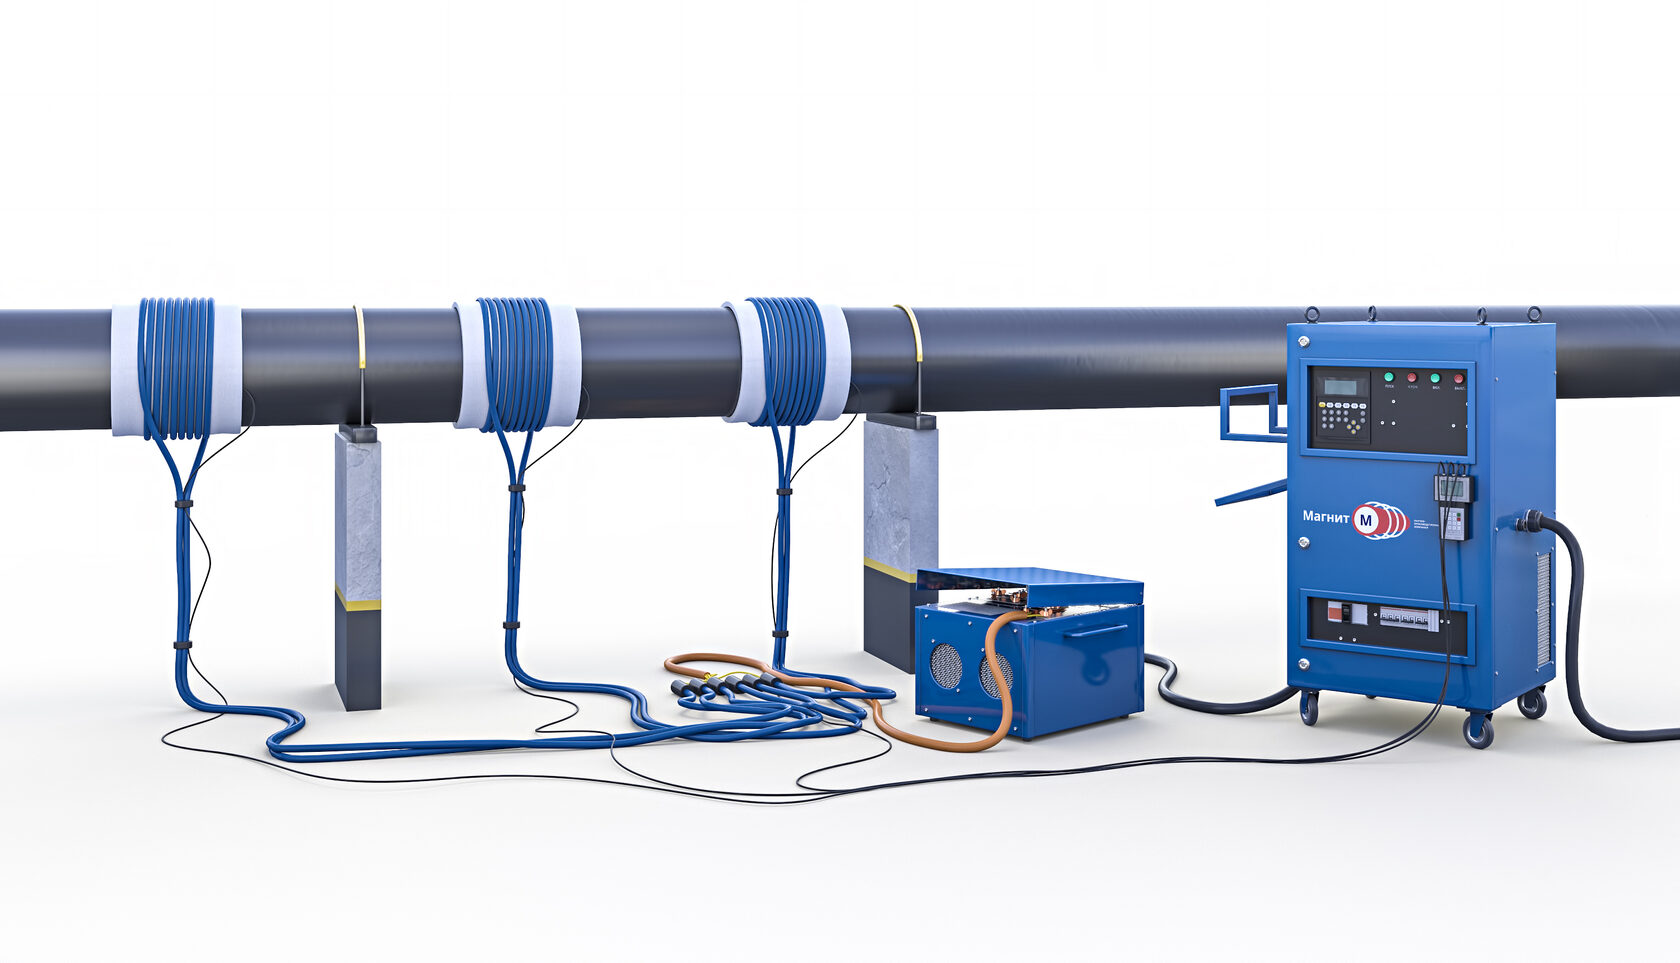
Индукционный нагрев труб применяется для сушки, обезжиривания, снятия покрытия, перед покраской, эмалированием, экструдированием, для термообработки сварных швов, гибки и объемной термообработки. В линии нагрева устанавливается один или несколько индукторов питаемых индукционным нагревателем, а также приводные ролики для перемещения и/или вращения трубы, механизмы загрузки, выгрузки и накопления труб.
Разработаем персональное технико-коммерческое предложение для вашей компании
В линии нагрева устанавливается один или несколько индукторов питаемых индукционным нагревателем, а также приводные ролики для перемещения и/или вращения трубы, механизмы загрузки, выгрузки и накопления труб.

В отличие от газовых и ТЭН-нагревателей, индукционный метод позволяет точно контролировать температуру, сократить время цикла и снизить энергопотребление. Такой подход повышает качество сварных соединений и увеличивает срок службы трубопроводов.

Компания «Магнит-М» работает с 1994 года, имеет собственное конструкторское бюро и производство в России. Мы разрабатываем установки под конкретные технические задания, интегрируем их в существующие линии и обеспечиваем полный цикл - от проектирования и внедрения до сервисного обслуживания и модернизации.
Пример работы установки индукционного нагрева УИН 009-160/РТ
Поделиться этой страницей

Области применения

Индукционный нагрев и термообработка труб ТВЧ применяется в ключевых отраслях, где требуется стабильный результат, энергоэффективность и высокая точность контроля температуры.

Нефтегазовая отрасль

Технология используется при сварке магистральных и региональных трубопроводов, в ремонте и строительстве объектов ТЭК.
  • Предварительный подогрев кромок перед сваркой снижает внутренние напряжения и риск дефектов.
  • Сопутствующий нагрев зоны сварного шва обеспечивает равномерное распределение температуры и улучшает качество соединения.
Термообработка стыков трубопроводов (отпуск, отжиг, аустенизация) повышает стойкость сварных соединений и продлевает срок службы труб.

Очистка и обслуживание трубопроводов. Помимо термообработки, установки применяются для сервисных задач:
  • Удаление парафиновых и битумных отложений из внутренней полости труб.
  • Прогрев вязких нефтепродуктов для восстановления нормальной циркуляции.
  • Подготовка поверхности трубы перед нанесением защитных покрытий или изоляции.

Энергетика

В энергетическом секторе индукционные установки применяются для обработки труб, работающих под высоким давлением и температурой.
  • Локальная термообработка сварных швов стали включает аустенизацию, отжиг и высокий отпуск, что позволяет снять остаточные напряжения и повысить стойкость металла к нагрузкам.
Индукционный метод обеспечивает точный контроль температуры с выдержкой заданного режима, что критически важно для надёжности трубопроводов на объектах ТЭЦ и АЭС (по проекту / по ТЗ)

Преимущества технологии

Индукционный нагрев и термообработка труб ТВЧ применяются там, где критически важны точность, энергоэффективность и надёжность оборудования.
  • Локальность нагрева - воздействие только на заданную зону сварного шва без перегрева соседних участков.
  • Точность и контроль - до 8 точек измерения температуры, возможность программировать режимы аустенизации, отжига и отпуска.
  • Исключение человеческого фактора - микропроцессорное управление, протоколирование параметров, архив последних 100 событий.
  • Многозонность - до 15 зон нагрева и отпуска с индивидуальными режимами.
  • Круглосуточная работа - оборудование рассчитано на постоянную эксплуатацию в тяжёлых условиях.
  • Энергоэффективность - снижение энергопотребления до 40% по сравнению с газовыми и ТЭН-нагревателями.
  • Надёжность - современные IGBT-инверторы, полный набор электронных защит (от перегрева, скачков напряжения, сбоев подачи охлаждающей жидкости).
  • Долговечность - срок службы комплексов составляет до 15 лет до капитального ремонта.
  • Разработка под ТЗ - каждая установка проектируется под конкретные детали и задачи заказчика с возможностью интеграции в существующую производственную линию.
Дополнительные операции - возможность разогрева вязких нефтепродуктов и очистки трубопроводов от парафиновых отложений.

Автоматизация и управление

Комплексы УИН 009 оснащаются современными системами управления, которые обеспечивают стабильность процессов и исключают влияние человеческого фактора.
  • Сенсорная панель Siemens или Weintek - удобный интерфейс, промышленное исполнение, диагональ дисплея 15″.
  • Микропроцессорное управление - поддержка и запись параметров нагрева в автоматическом режиме.
  • Диагностическое ПО - отображение текущих параметров, архив последних 100 сбоев и предупреждений с отметкой времени.
  • Хранение режимов нагрева - возможность создавать и использовать до 15 зон закалки и отпуска изделий.
  • Протоколирование процесса - регистрация циклов нагрева и термообработки для последующего анализа.
Контроль температуры в 8 точках - высокая точность при термообработке сварных швов.

Сравнение с альтернативными технологиями

Индукционный нагрев труб имеет ряд преимуществ по сравнению с традиционными методами нагрева.

Газовый нагрев
  • Высокий расход топлива, себестоимость процесса выше на 25–40%.
  • Нагрев до 800–900 °C требует значительного времени, при этом распределение температуры неравномерное.
  • Сложно обеспечить точный контроль, высокие риски перегрева и деформации трубы.
  • Открытое пламя создаёт дополнительные риски для персонала и пожароопасность.
ТЭН-нагреватели
  • Низкая скорость прогрева: для выхода на рабочую температуру в промышленных системах требуется десятки минут, что снижает эффективность по сравнению с ТВЧ-нагревом.
  • Ограниченный ресурс нагревательных элементов, необходимость частой замены.
  • Контактный способ передачи тепла → теплопотери, сложность равномерного нагрева больших диаметров.
  • Не подходят для круглосуточной эксплуатации в тяжёлых условиях.
Плазменный / дуговой нагрев
  • Нестабильность процесса: температура в зоне сварного шва может превышать допустимые значения.
  • Повышенное энергопотребление (на 15–20% выше, чем у ТВЧ).
  • Сложное и дорогое обслуживание, повышенный износ оборудования.
  • Выбросы и искры - фактор повышенной опасности при работе на объектах.
Индукционный нагрев ТВЧ
  • Быстрый и равномерный нагрев металла в заданной зоне. Выход на режим - за считанные секунды.
  • Снижение энергопотребления до 40% по сравнению с газовыми и ТЭН-нагревателями.
  • Бесконтактный метод - отсутствие риска загрязнения поверхности и минимизация брака.
  • Экологичность и безопасность: нет открытого пламени, выбросов и искр.
  • Возможность полной автоматизации процесса, протоколирования параметров и многозонного контроля.

Производство, внедрение и сервис

Компания «Магнит-М» - российский производитель оборудования ТВЧ с собственным конструкторским бюро и производством. Мы разрабатываем комплексы под техническое задание заказчика и обеспечиваем полный цикл внедрения и сопровождения.
  • Собственное производство и КБ - проектирование, изготовление, настройка и адаптация оборудования под конкретные задачи.
  • Импортозамещение - поставляем аналоги зарубежных решений, полностью совместимые по параметрам и интерфейсам.
  • Модернизация - замена устаревших ламповых генераторов и машинных преобразователей на современные установки ТВЧ с IGBT-инверторами.
  • Внедрение в существующие линии - адаптация комплексов под технологический процесс заказчика.
  • Пусконаладка и обучение - настройка режимов работы и обучение операторов на предприятии.
  • Сервис и ремонт - плановое обслуживание, модернизация, поставка оригинальных запчастей и расходников.
Долговечность оборудования - срок службы установок до 15 лет до капитального ремонта.
Вопросы про индукционный нагрев труб
Универсальные установки

Серия УИН 009

6 моделей и исполнений

Установки мощностью до 120 кВт для подогрева и местной термообработки сварных соединений. Источник и индукторы подбираем под диаметр трубы, зону нагрева и температурный режим.

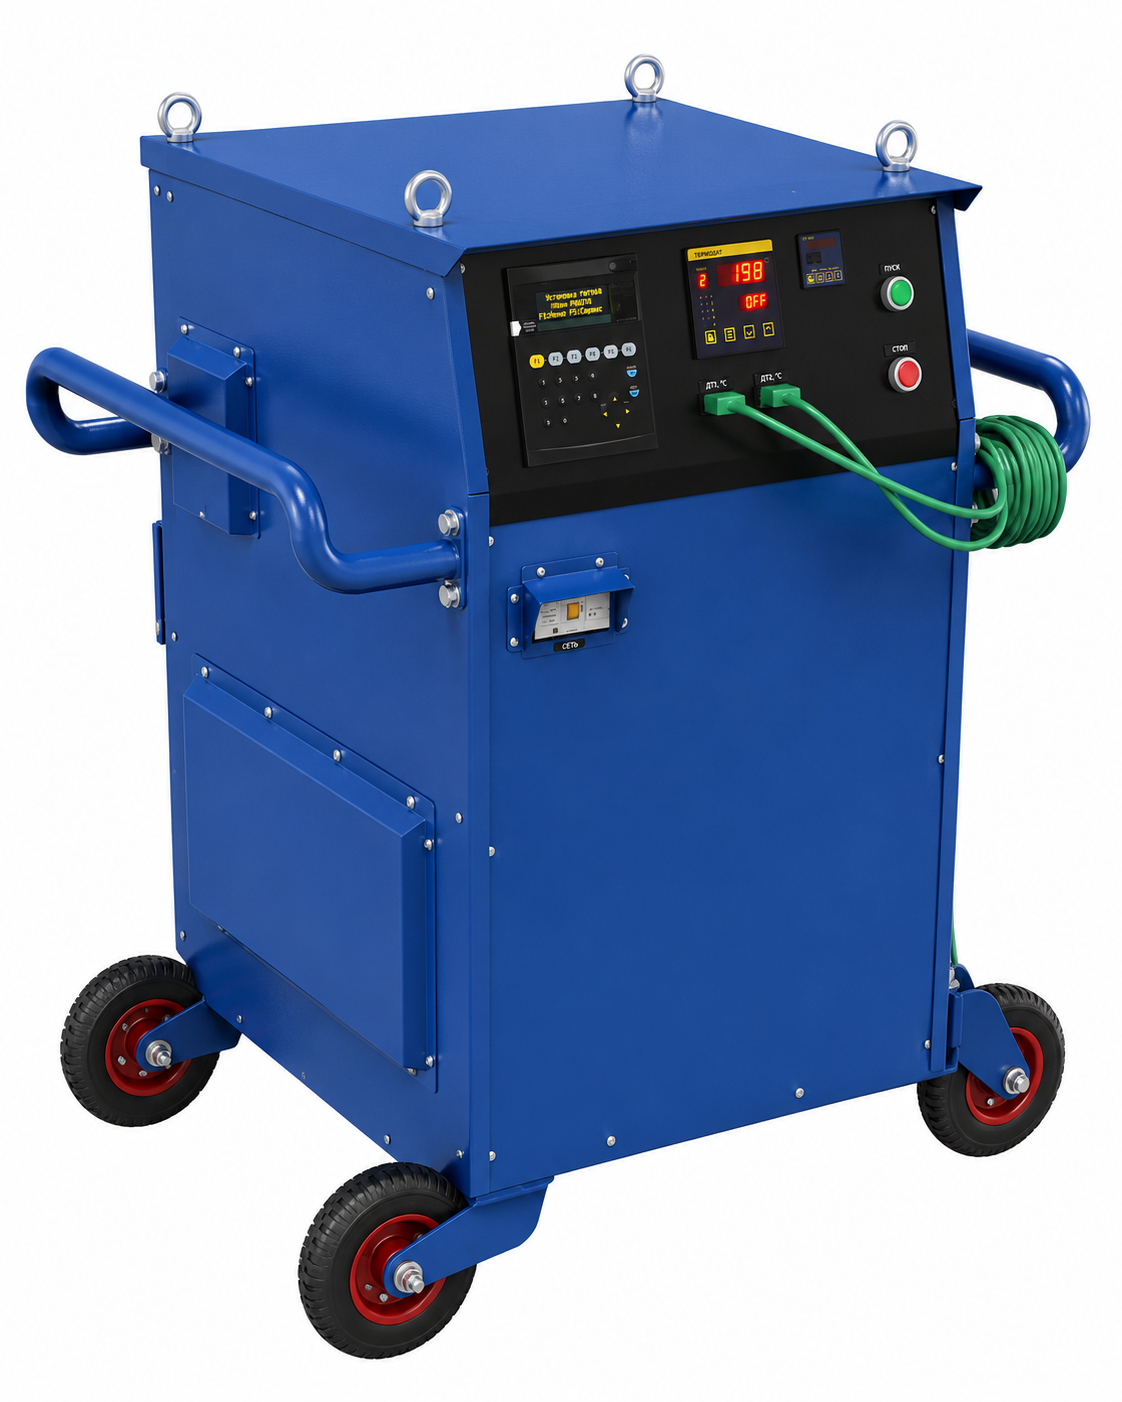
УИН 009-120/РТ
до 120 кВт

УИН 009-120/РТ

Мощность до 120 кВтМощный комплекс для трубопроводов, сосудов и металлоконструкций.

Описание и параметры

УИН 009-120/РТ предназначена для выполнения технологических операций при строительстве, ремонте и изготовлении трубопроводов, оборудования ТЭК, энергетики, нефтехимии и судостроения. Комплекс обеспечивает управляемый индукционный нагрев без открытого пламени, поддерживает работу по температурным программам и может комплектоваться регистрацией процесса. Геометрия, количество индукторов и число одновременно работающих контуров определяются технологической картой и тепловым расчетом.

Выходная мощность
до 120 кВт
Охлаждение
Воздушное; жидкостное исполнение - по техническому заданию
Режимы работы
Ручной, по времени и по температурной программе
Контроль и регистрация
Термопарные каналы и регистрирующий модуль - по комплектации
Частота и силовые выходы
Определяются при подборе источника и индукторов, фиксируются в спецификации
Подобрать индукторы ↓
Подобрать комплектацию
УИН 009-100/РТ
до 100 кВт

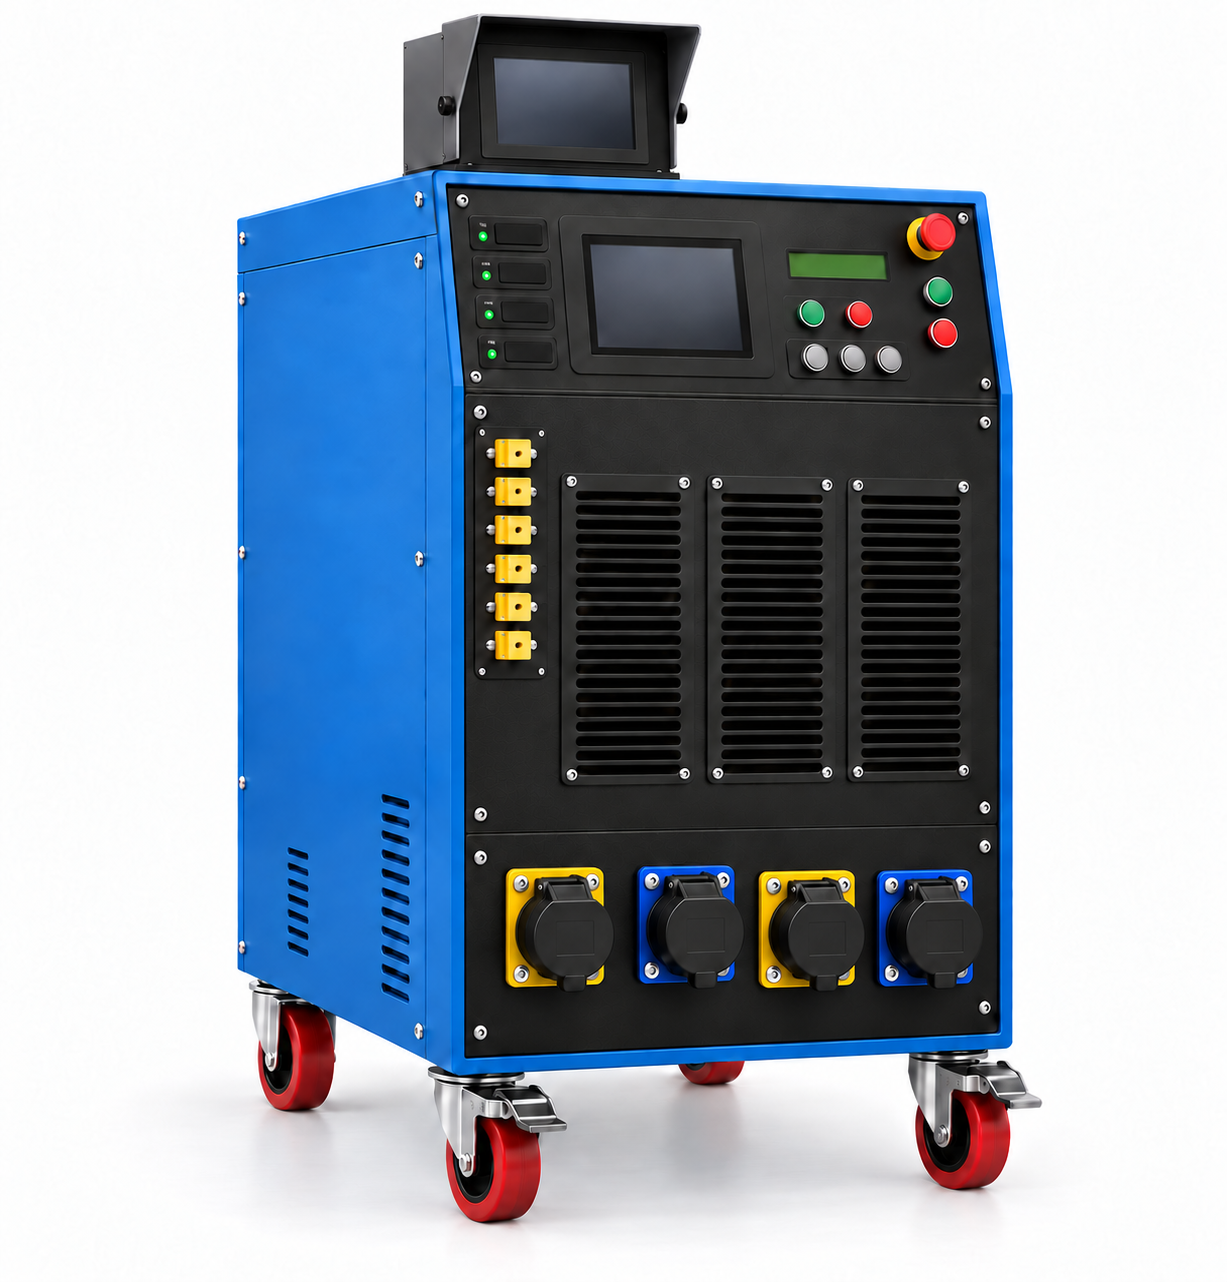
УИН 009-100/РТ

Мощность до 100 кВтМобильный комплекс для многозонного подогрева трубопроводов.

Описание и параметры

УИН 009-100/РТ представляет собой передвижной источник повышенной мощности для работы с несколькими индукторами, длинными сварными стыками и металлоемкими деталями. Комплекс может оснащаться системой регистрации, расширенным набором термопарных каналов и кабельными сборками под технологическую схему Заказчика. Подбор геометрии индукторов выполняется для конкретного диаметра, толщины стенки, ширины зоны нагрева и требуемого цикла.

Выходная мощность
до 100 кВт
Охлаждение
Воздушное; жидкостное исполнение - по техническому заданию
Режимы работы
Ручной, по времени и по температурной программе
Контроль и регистрация
Термопарные каналы и регистрирующий модуль - по комплектации
Частота и силовые выходы
Определяются при подборе источника и индукторов, фиксируются в спецификации
Подобрать индукторы ↓
Подобрать комплектацию
УИН 009-65/РТ
до 65 кВт

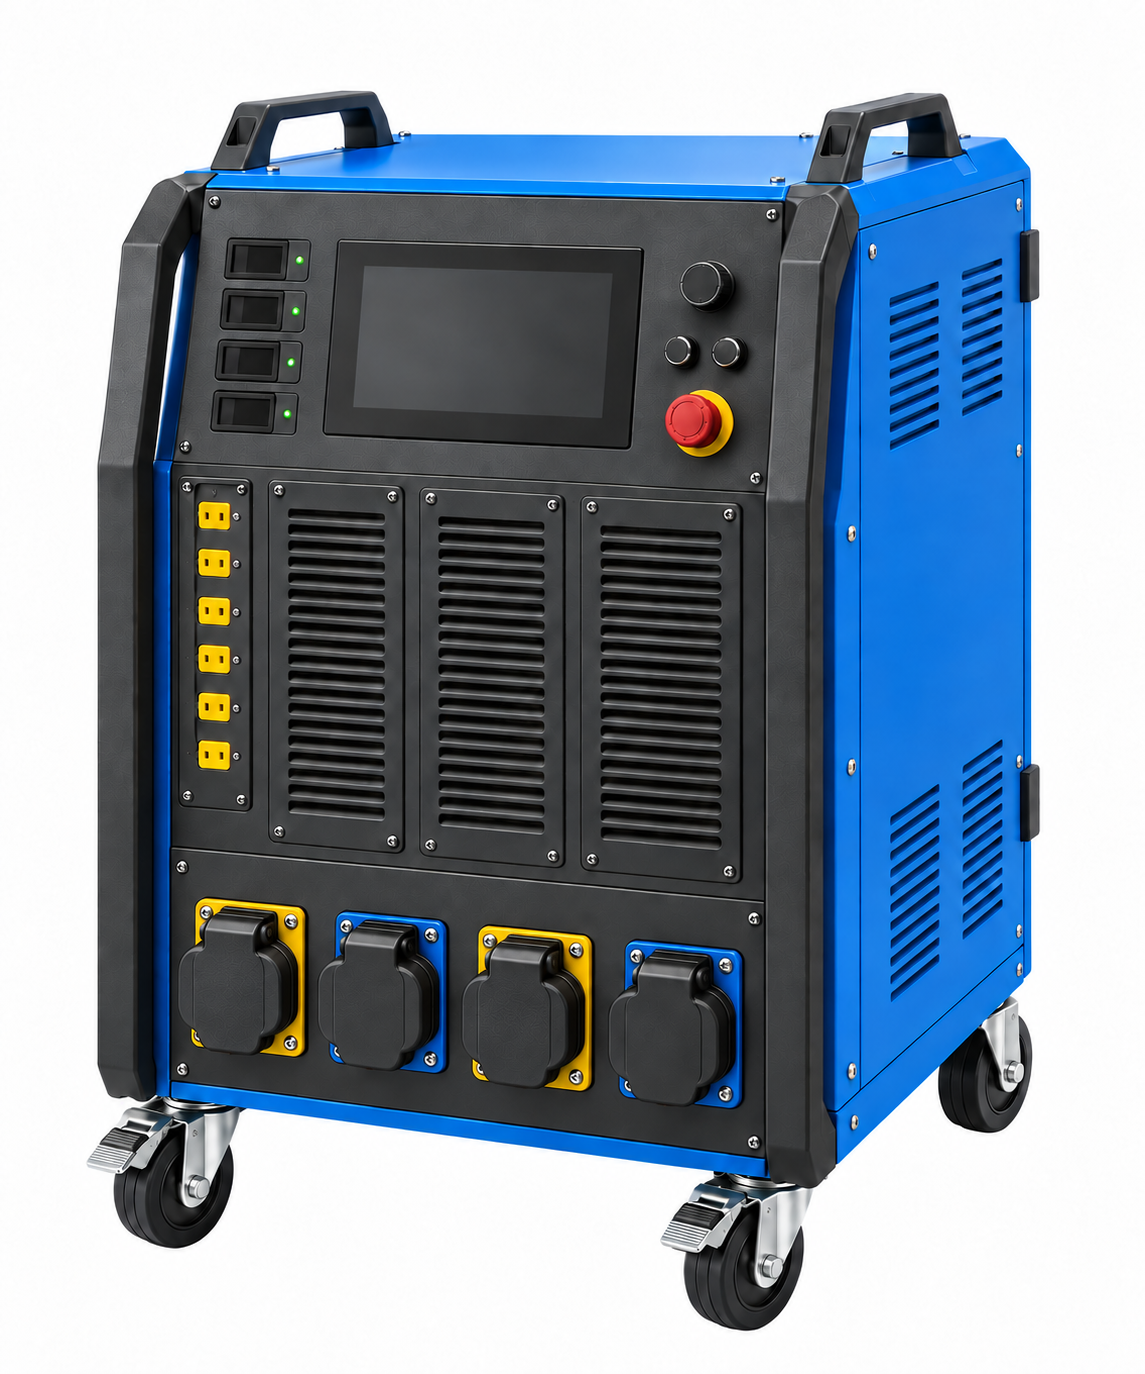
УИН 009-65/РТ

Мощность до 65 кВтПроизводительный пост для крупных труб, отводов и протяженных сварных стыков.

Описание и параметры

УИН 009-65/РТ применяется там, где компактного источника недостаточно по тепловой мощности или одновременно требуется несколько зон нагрева. В составе установки предусмотрены операторская панель, система защит, подключение температурного контроля и возможность оснащения регистрирующим модулем. Конфигурация силовых выходов и кабельных сборок выбирается по количеству и типу применяемых индукторов.

Выходная мощность
до 65 кВт
Охлаждение
Воздушное; жидкостное исполнение - по техническому заданию
Режимы работы
Ручной, по времени и по температурной программе
Контроль и регистрация
Термопарные каналы и регистрирующий модуль - по комплектации
Частота и силовые выходы
Определяются при подборе источника и индукторов, фиксируются в спецификации
Подобрать индукторы ↓
Подобрать комплектацию
УИН 009-35/РТ
до 35 кВт

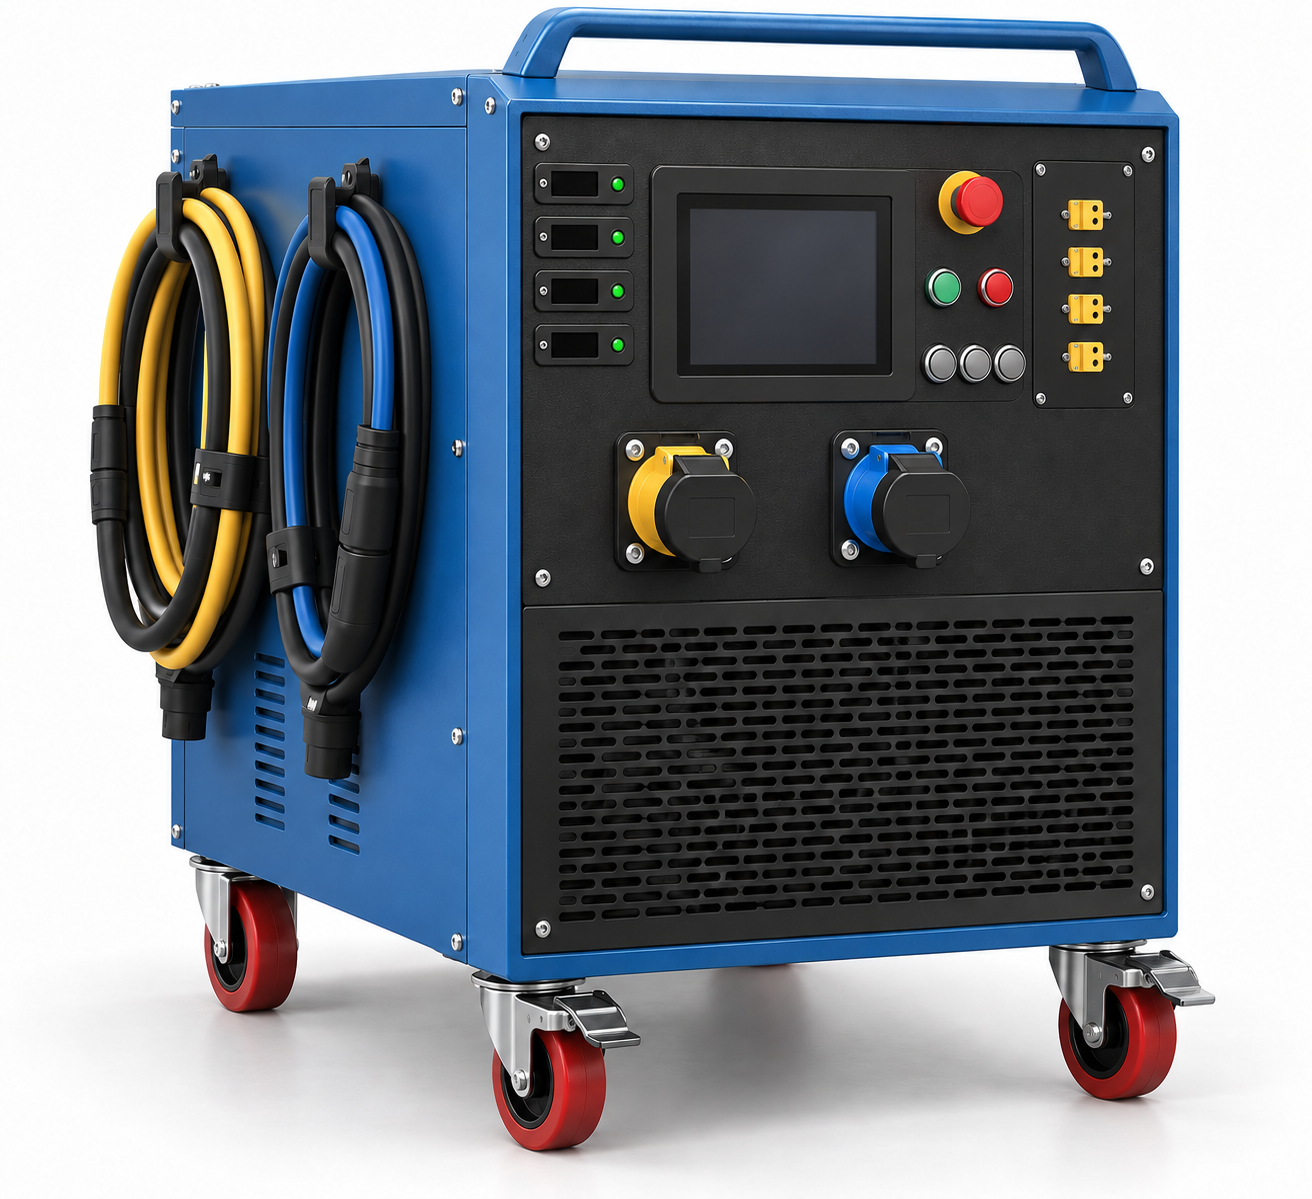
УИН 009-35/РТ

Мощность до 35 кВтМобильная установка для сварочно-монтажных и ремонтных работ.

Описание и параметры

УИН 009-35/РТ объединяет мобильность и запас мощности для большинства задач локального нагрева трубных элементов, листовых заготовок, арматуры и металлоконструкций. Цифровое управление позволяет задавать режимы нагрева, контролировать температуру по термопарам и применять оборудование в составе технологических карт сварки и термообработки.

Выходная мощность
до 35 кВт
Охлаждение
Воздушное; жидкостное исполнение - по техническому заданию
Режимы работы
Ручной, по времени и по температурной программе
Контроль и регистрация
Термопарные каналы и регистрирующий модуль - по комплектации
Частота и силовые выходы
Определяются при подборе источника и индукторов, фиксируются в спецификации
Подобрать индукторы ↓
Подобрать комплектацию
УИН 009-20/РТ
до 20 кВт

УИН 009-20/РТ

Мощность до 20 кВтКомпактный пост для подогрева стыков, локального нагрева и горячей посадки.

Описание и параметры

УИН 009-20/РТ предназначена для выполнения локальных тепловых операций на трубах и металлоконструкциях. Источник формирует управляемый индукционный нагрев без открытого пламени, что позволяет работать с заданной температурой зоны нагрева и снизить тепловое воздействие на окружающие участки изделия. Компактная компоновка удобна для ремонта трубопроводов, сварочно-монтажных работ и обслуживания оборудования.

Выходная мощность
до 20 кВт
Охлаждение
Воздушное; жидкостное исполнение - по техническому заданию
Режимы работы
Ручной, по времени и по температурной программе
Контроль и регистрация
Термопарные каналы и регистрирующий модуль - по комплектации
Частота и силовые выходы
Определяются при подборе источника и индукторов, фиксируются в спецификации
Подобрать индукторы ↓
Подобрать комплектацию

Индукторы для УИН 009

Подбираются по геометрии изделия, ширине зоны нагрева и температурному режиму.

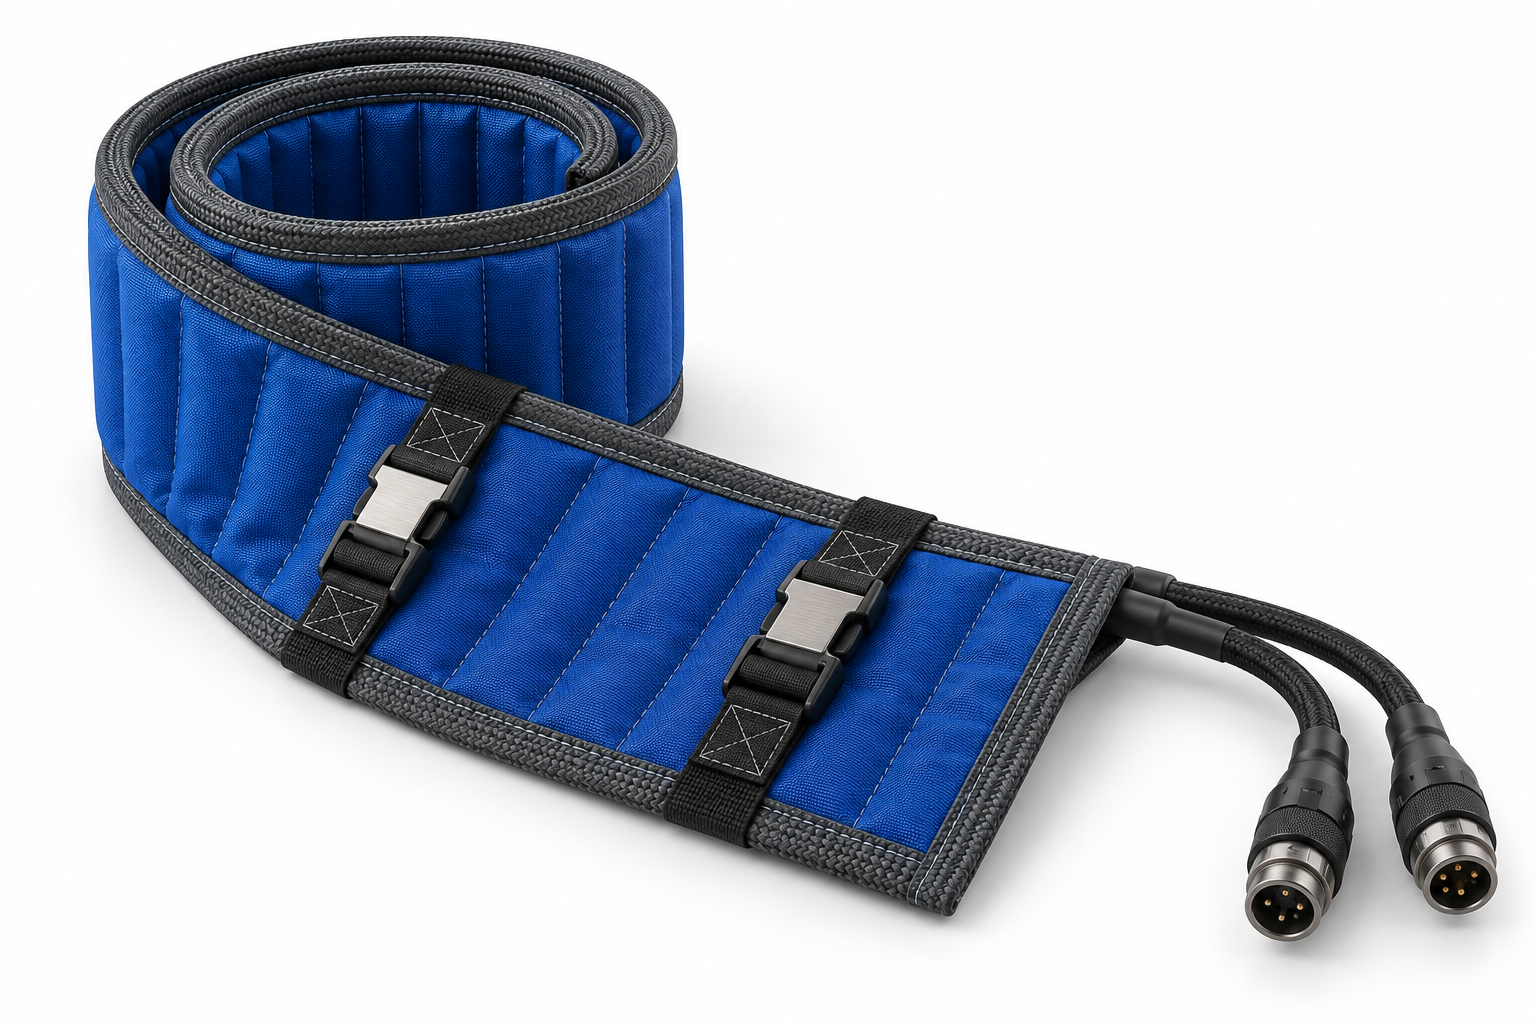
ИГП-009 - Гибкий поясный

ИГП-009

Гибкий поясный
Применение

Подогрев кольцевых сварных стыков, труб и цилиндрических деталей. Длина пояса подбирается по диаметру и ширине зоны нагрева.

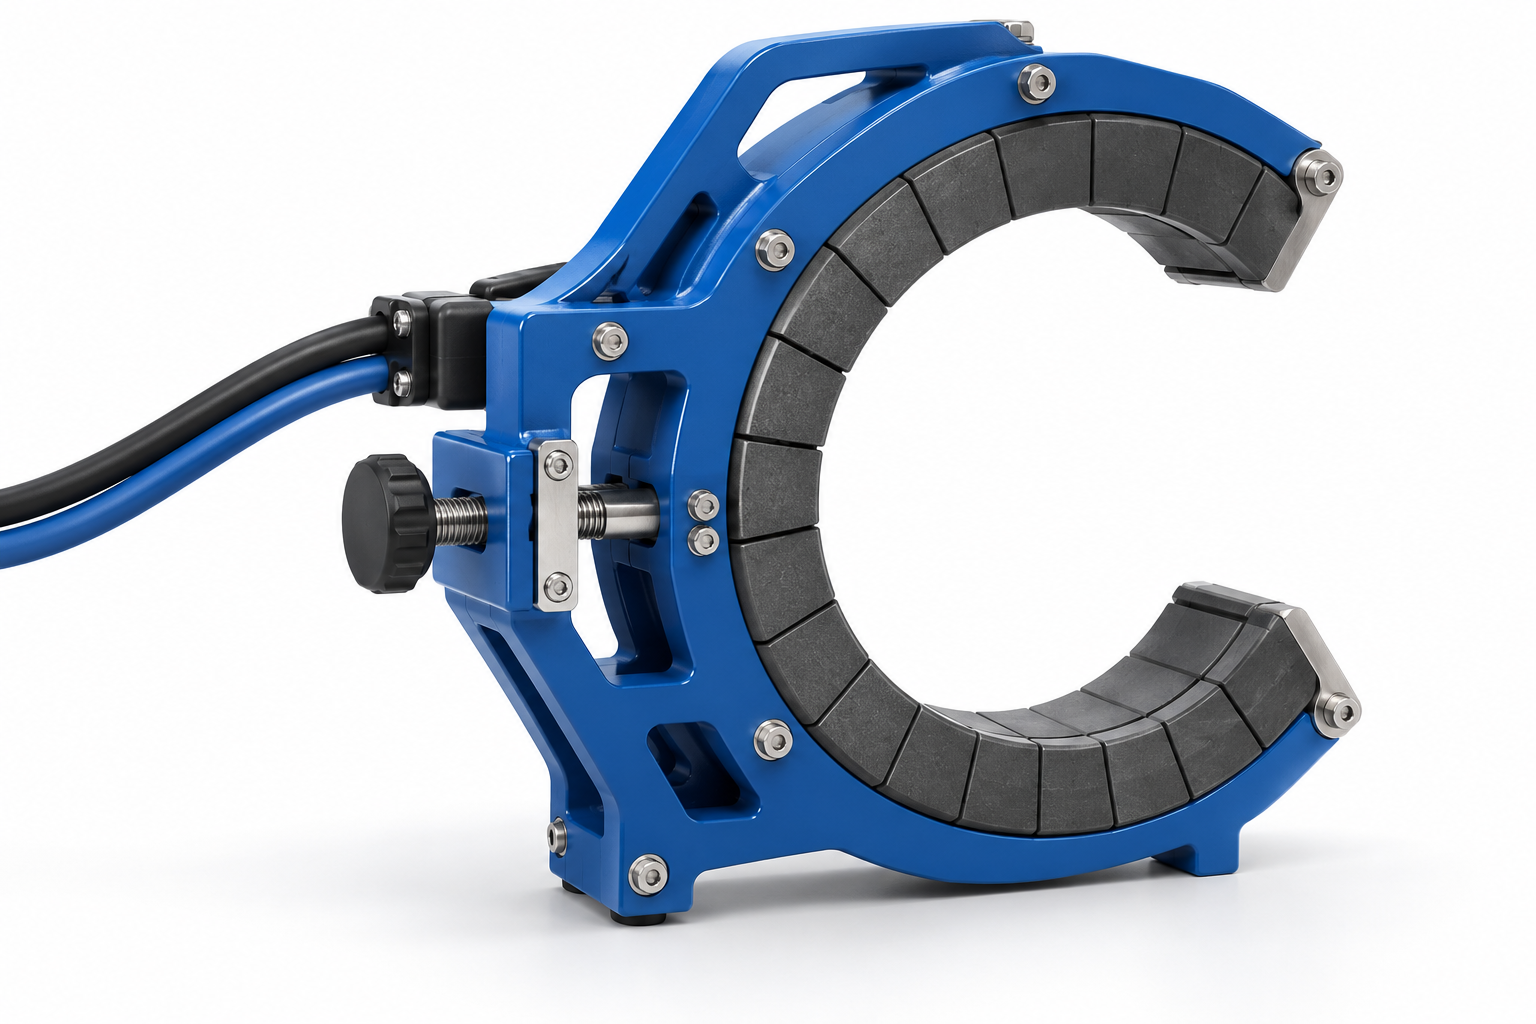
ИЗР-009 - Зажимной C-образный

ИЗР-009

Зажимной C-образный
Применение

Локальный нагрев участка трубы, арматуры или фланца. Быстрый монтаж с одной стороны без полного охвата изделия.

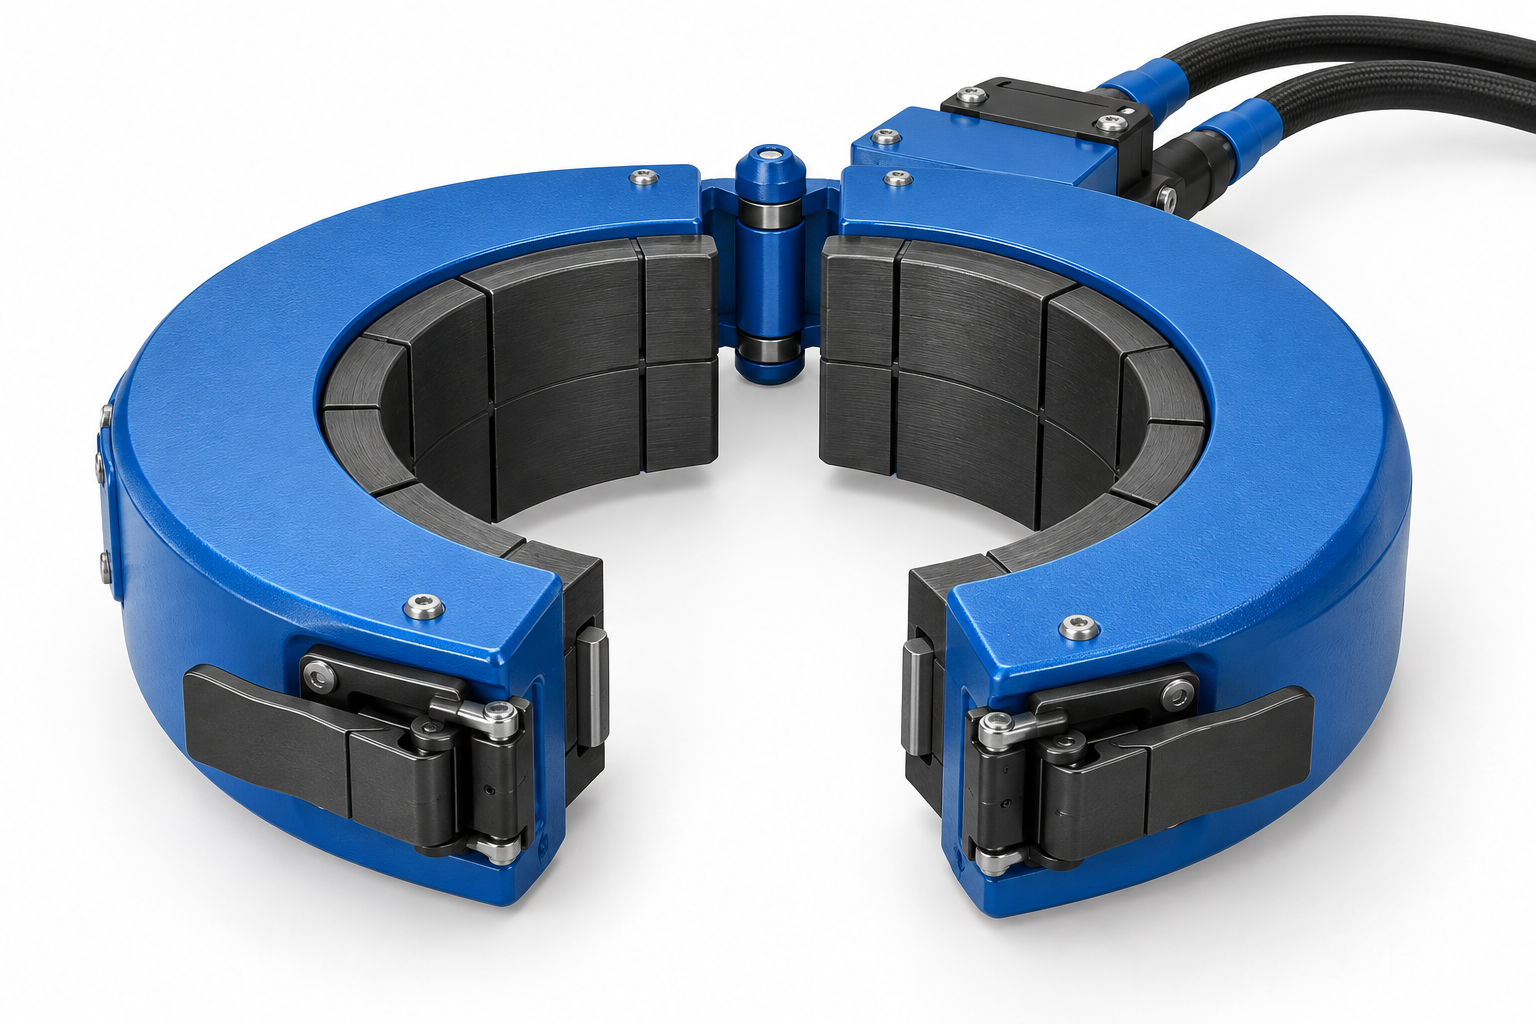
ИРК-009 - Разъемный кольцевой

ИРК-009

Разъемный кольцевой
Применение

Нагрев труб, втулок и муфт. Быстрое открывание и фиксация для повторяемого базирования детали.

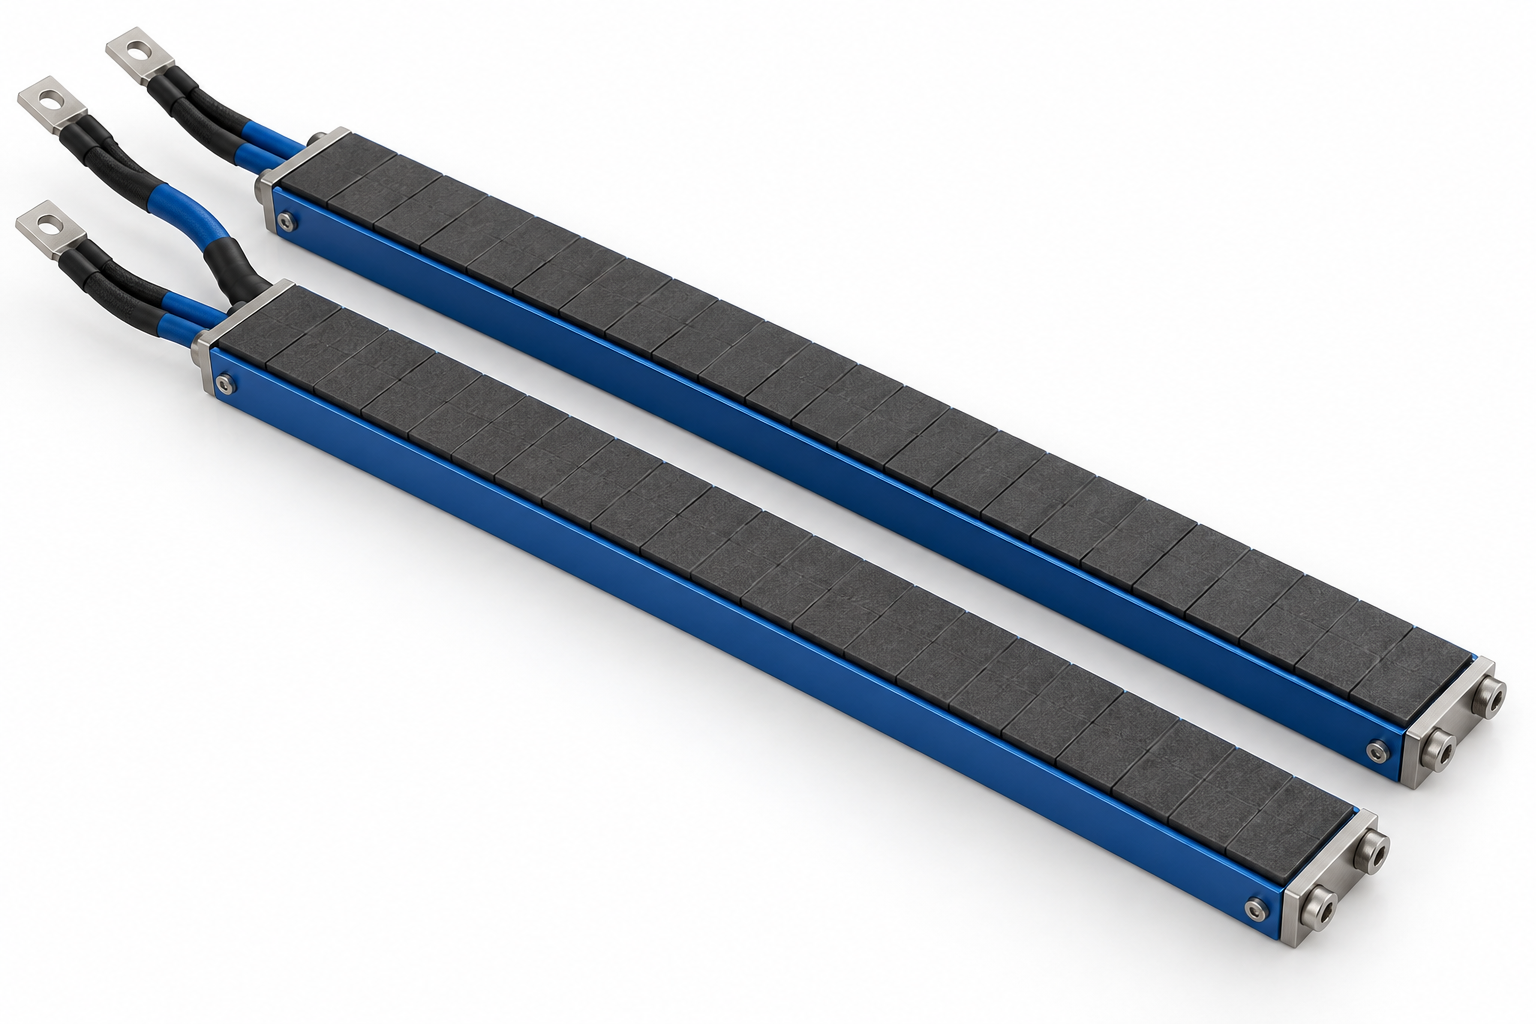
ИПЛ-009 - Плоский линейный

ИПЛ-009

Плоский линейный
Применение

Нагрев плоских поверхностей, листовых элементов и прямолинейных сварных соединений.

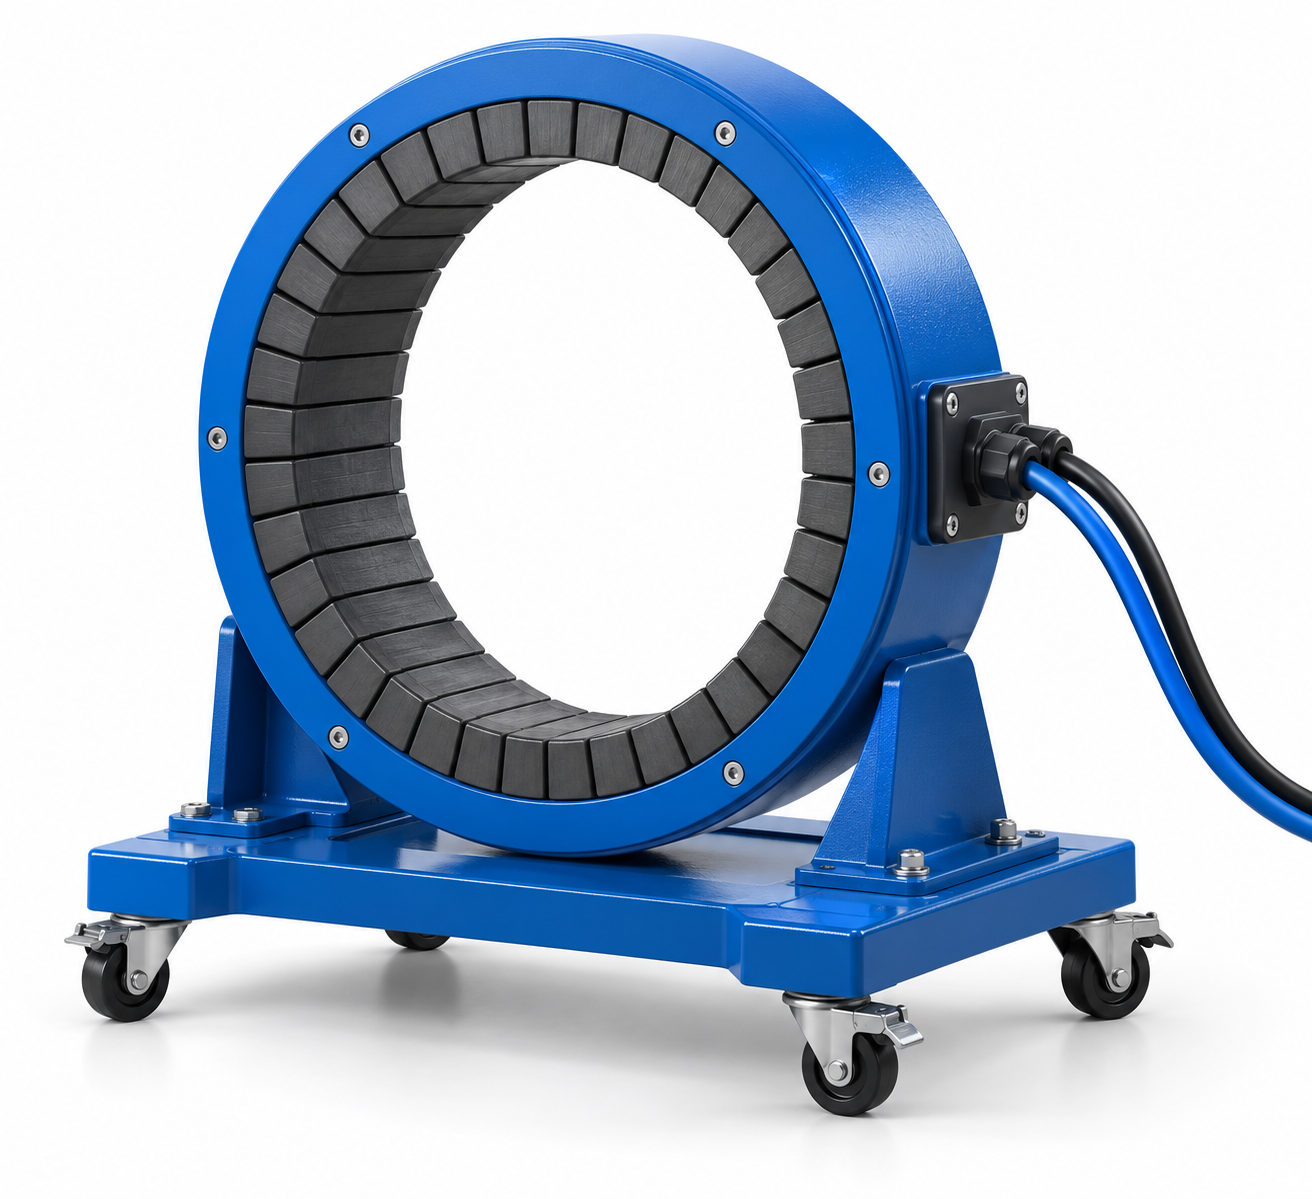
ИКС-009 - Кольцевой стационарный

ИКС-009

Кольцевой стационарный
Применение

Сквозной нагрев труб и деталей постоянного сечения в цеховой оснастке или на специальном посту.

Подключение имеющейся оснастки

Возможна адаптация ранее приобретенных индукторов и поясов НИГ, НИГ-2, НИГ-Р, НИГ-PRO, а также оснастки ProHeat 35. Перед подключением проверяем электрические параметры, разъемы, охлаждение и допустимый режим работы. При необходимости подбираем переходной комплект.