





Разработаем технико-коммерческое предложение для вашей задачи
Получить КПИндукционный кузнечный нагрев ТВЧ
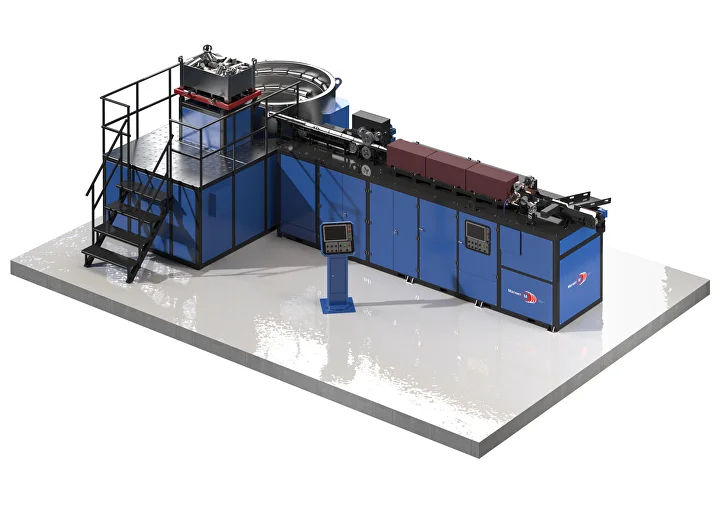
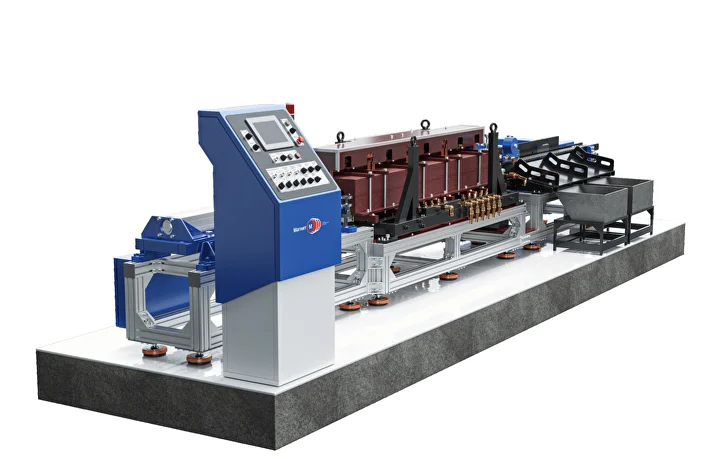
Комплексы серии 707 выполнены в моноблочном исполнении, со встроенным охлаждением и автоматизированной системой подачи и выгрузки. Контроль качества обеспечивают ИК-пирометры и система мониторинга мощности. Мы производим оборудование в РФ, имеем собственное конструкторское бюро и выполняем проектирование под техническое задание, модернизацию, импортозамещение, осуществляем пусконаладку и сервис.

Применение кузнечных индукционных нагревателей ТВЧ
Оборудование используется для:
- горячей штамповки деталей из углеродистых, легированных и нержавеющих сталей;
- кузнечной ковки поковок различной массы и формы;
- горячей гибки труб, профилей и длинномерных заготовок;
- высадки и протяжки осей, валов, шпилек;
- локального нагрева торцевых участков (кольца, обода, втулки);
- обработки цветных металлов и сплавов (медь, алюминий, латунь).
- сталь 850-1300 °С,
- медь и её сплавы около 700 °С,
- алюминий около 500 °С.

Преимущества кузнечных индукционных комплексов УИН 707
- Высокая скорость нагрева: заготовки достигают температуры ковки за 10–150 секунд, что сокращает продолжительность цикла операций.
- Равномерный прогрев: температура выравнивается по сечению и длине заготовки. Формируется стабильная структура металла и снижается риск брака.
- Энергоэффективность: КПД преобразователей частоты не ниже 97%, энергопотребление ниже на 30–40%, чем у печей аналогичной мощности.
- Минимальное образование окалины: правильный подбор режима нагрева продлевает срок службы штампов и уменьшает объём последующей мехобработки.
- Повторяемость параметров: микропроцессорное управление и ИК-контроль температуры фиксируют протоколы нагрева, обеспечивая стабильное качество партий.
- Быстрая замена индукторов под другой диаметр или форму заготовки занимает 10–40 минут.
- Автоматизация подачи и выгрузки: вибробункеры, толкатели, рольганги и роботизированные системы исключают ошибки оператора.
- Непрерывная работа: конструкции рассчитаны на эксплуатацию в многосменном режиме.
- Надёжная защита: электронные системы предотвращают перегрев, короткое замыкание и сбои в системе охлаждения.
- Длительный срок службы: 15 лет до капитального ремонта при штатной эксплуатации.
Виды кузнечных нагревателей ТВЧ
Последовательные нагреватели
Применение: валы, прутки и поковки среднего диаметра, горячая штамповка и ковка серийных деталей.
Примеры моделей:
Параллельные нагреватели
Применение: трубы, массивные заготовки, детали большого сечения.
Примеры моделей:
Линейные нагреватели
Применение: ковка, протяжка и гибка крупных деталей.
Пример модели:
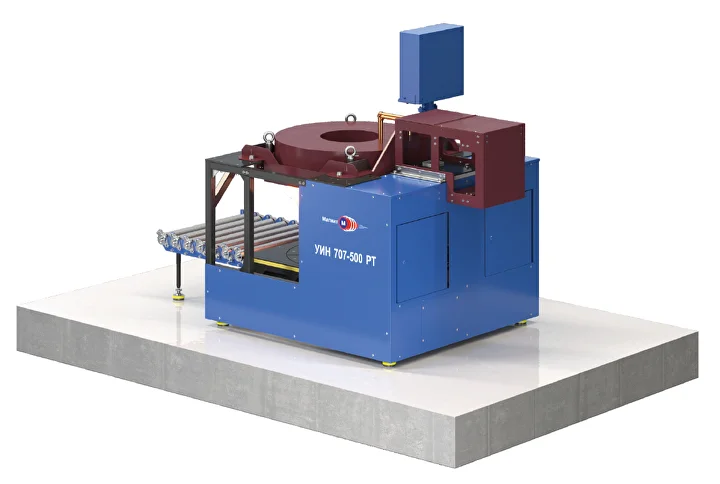
Торцевые нагреватели
Применение: нагрев концов осей, колец, ободов, втулок.
Примеры моделей: УИН 707-620/РТ-1000 (Ø до 600 мм), УИН 707-500/РТ-1000 (Ø до 1200 мм).
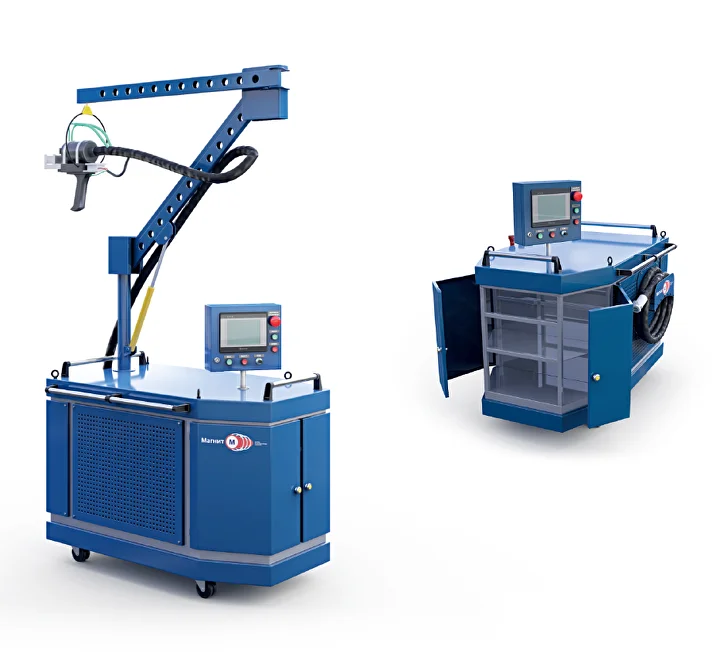
Универсальные установки для кузнечного нагрева
Эти установки расширяют возможности кузнечного производства и могут использоваться как отдельно так и в дополнение к специализированным комплексам УИН 707.
Характеристики кузнечных нагревателей УИН 707
Автоматизация кузнечного нагрева и системы подачи заготовок
Варианты загрузки:
- Вибрационные бункеры обеспечивают автоматическую ориентацию и подачу заготовок диаметром 10-150 мм.
- Накопительные склизы обеспечивают непрерывную работу с серийными партиями.
- Гидравлические и пневматические толкатели обеспечивают последовательную подачу заготовок в индуктор.
- Роботизированная подача реализуется через интеграцию с промышленными манипуляторами.
- Роликовые конвейеры, отвод и транспортировка нагретых деталей.
- Цепные транспортеры для массивных заготовок.
- Системы с разделителями предотвращают слипание при высоких температурах.
- Комплексы совместимы с кузнечными прессами и молотами.
- Возможность включения в автоматические линии (штамповка, ковка, гибка).
- Управление и диагностика выполняются через микропроцессорную систему с HMI-панелью.
Собственное производство и сервис в России
Мы выполняем полный цикл работ: разрабатываем оборудование под конкретное техническое задание, изготавливаем и поставляем, проводим монтаж и пусконаладку на площадке заказчика.
Заказать кузнечный нагреватель
напрямую от производителя: +7 (3822) 344-411

- Оборудование адаптируется под ТЗ и существующую линию. Модульная конструкция позволяет быстро перенастроить комплекс под номенклатуру заготовок, интегрировать промышленного робота или перенести линию на другой пресс.
- Моноблочное исполнение с замкнутым контуром охлаждения и встроенными электронными защитами (от короткого замыкания, перегрева, протечек) обеспечивает надёжность и устойчивость работы. Степень защиты IP60.
- Контроль качества нагрева. В базовой конфигурации ИК-пирометр и мониторинг мощности с автоматической отбраковкой недогретых/перегретых заготовок.
- Гарантия до 36 месяцев. Расчётный срок эксплуатации до капитального ремонта до 15 лет.
- Пусконаладка на объекте. Комплексы поставляются в составе с интегрированными узлами и промышленной автоматикой.
Если требуется одна универсальная станция для разных индукторов и операций, часто выбирают УИН 400 (частота 1–100 кГц, КПД ≥97% на базе IGBT-модулей).
Для серийного производства и заготовок диаметром от 120-150 мм и выше оптимально использовать комплексы УИН 707.
Все параметры нагрева протоколируются и сохраняются для последующего анализа технологами и отделом технического контроля.
При отклонениях срабатывают быстрые защиты, линия уходит в безопасный режим.
Для труб до Ø600 мм. 707-620/РТ-1000.
Оба решения поддерживают регулировку высоты зоны нагрева и режимы нагрев/отжиг/закалка.
Для каждого проекта подготавливается индивидуальное технико-коммерческое предложение. В нём учитываются параметры конкретной детали, расчёт производительности (шт/час) и компоновка оборудования в цехе. Для подбора оборудования под ваши параметры или техническое задание свяжитесь с нами по телефону +7 (3822) 344-411 или оставьте заявку на сайте.
Кузнечные нагреватели
Индукционный нагрев заготовок перед ковкой, штамповкой и гибкой. Линейка УИН 707 охватывает мощности 200–3000 кВт и диаметры заготовок 80–350 мм, специальные версии для колец и ободов до Ø 1200 мм.
Серия УИН 707
12 моделей





Универсальные установки
подходят для кузнечного нагрева
УИН 404-20/РТ

УИН 404-30/РТ

УИН 404-100/РТ
Применение
Виды нагревателей
Заготовки проходят индуктор одна за другой, температура контролируется по каждой.
Валы, прутки, поковки среднего диаметра
Несколько заготовок греются одновременно в общем индукторе.
Трубы, массивные заготовки, большое сечение
Несколько индукторных секций подряд, непрерывный нагрев по всей длине.
Ковка, протяжка и гибка длинномерных деталей
Локальный нагрев торцов и отдельных участков, меньше расход энергии.
Концы осей, кольца, обода, втулки
Почему индукция, а не печь
Характеристики УИН 707
| Модель | Мощность, кВт | Ø заготовки | Частота, кГц | кг/ч | Применение |
|---|---|---|---|---|---|
| 707-240/РТ | 200–240 | 10–80 мм | 2,4–8 | до 500 | Мелкие заготовки, гибка |
| 707-400/РТ | 400 | до 100 мм | 2,4–8 | 600–700 | Штамповка и ковка средних деталей |
| 707-500/РТ | 500 | до 140 мм | 2,4–4 | 800–1000 | Последовательный нагрев валов |
| 707-600/РТ | 600 | до 160 мм | 2,4–4 | 1000–1200 | Серийное производство |
| 707-1000/РТ | 800–1000 | до 220 мм | 2,4–3 | 1500–1800 | Ковка и протяжка поковок |
| 707-1200/РТ | 1200 | до 220 мм | 2,4–3 | 2000+ | Среднесерийное, смена индукторов |
| 707-1350/РТ | 1350 | до 250 мм | 2,4–3 | до 2200 | Крупные заготовки, массовая ковка |
| 707-2000/РТ | 2000 | до 300 мм | 2,4 | до 3000 | Параллельный нагрев массивных деталей |
| 707-3000/РТ | 3000 | до 340 мм | 2,4 | 3500+ | Линейный нагрев длинномерных |
| 707-500/РТ-1000 | 500 | до 1200 мм | 2,4 | под задачу | Торцевой нагрев колец, ободов |
| 707-620/РТ-1000 | 620 | до 600 мм | 2,4 | под задачу | Торцевой нагрев труб |
Подача и автоматизация
Вибробункеры для Ø 10–150 мм, накопительные склизы, толкатели, промышленный робот.
Роликовые и цепные транспортёры, разделители от слипания горячих заготовок.
Работа с прессами и молотами, встраивание в автолинии, управление через HMI-панель.
Вопросы
Когда выбрать УИН 404 или УИН 400 вместо УИН 707?
Для заготовок Ø 5–120 мм, разнотипных деталей и без жёстких тактов подходит УИН 404 (30–120 кВт). Одна станция под разные индукторы и операции — УИН 400. Для серийного производства и заготовок от 120–150 мм — УИН 707.
Чем индукция лучше газовой или электропечи?
Греется сама заготовка: 10–100 с на штуку, меньше окалины, выше повторяемость. Не нужен прогрев камеры, линия занимает меньше места и стыкуется с прессом или роботом.
Как работает автоотбраковка?
ИК-пирометр измеряет температуру каждой заготовки, контроллер сравнивает её с заданным диапазоном и отводит недогретые и перегретые в брак. Параметры нагрева сохраняются в протоколе.
Зачем замкнутая система охлаждения?
Она нужна для стабильной работы в многосменном режиме. Комплексы выполнены моноблоком с замкнутым контуром и защитой от перегрева, короткого замыкания и протечек.